如何降低五金冲压件凹凸?其方法有哪些?
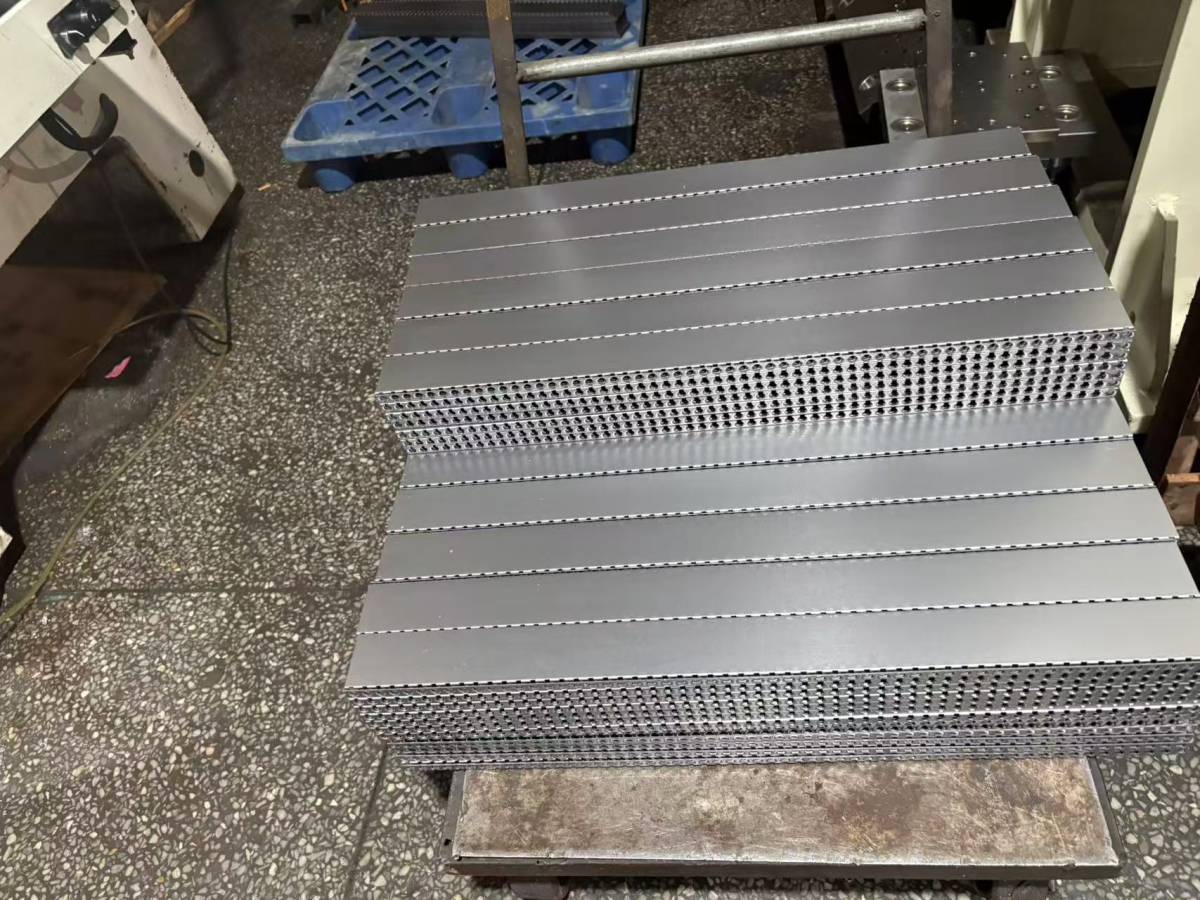
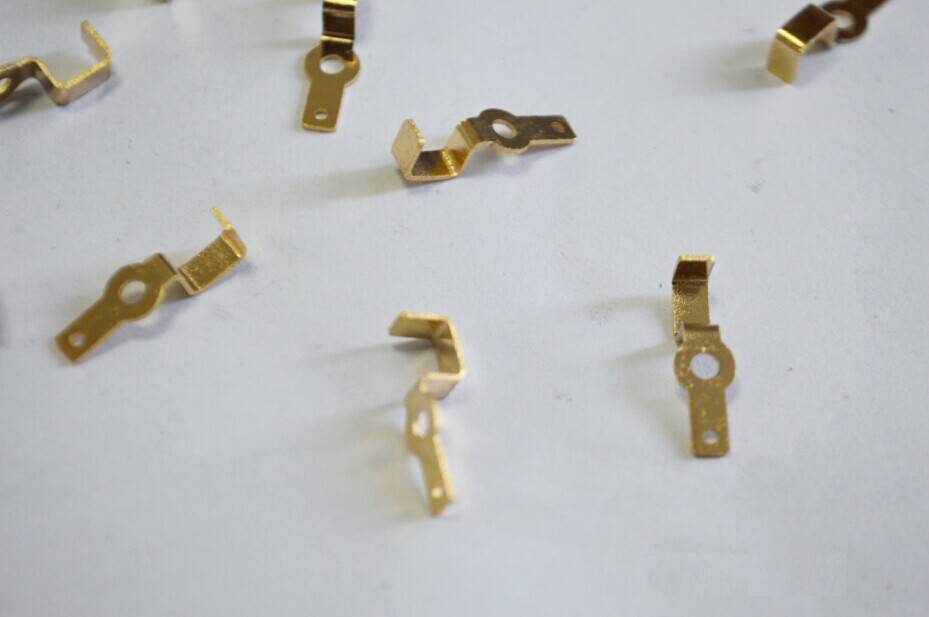
造成五金冲压件凹凸的原因大多是由于原料或者模具外观附着灰尘或铁屑引起的,它使产品外观品格低落的同时也使生产率大肆下降。那么我们应该如何降低五金冲压件凹凸?其方法有哪些?接下来科创五金冲压加工厂家的小编就来给大家做详细的讲解,降低五金冲压件凹凸的5大方法:
1、拉延模的检查和修正:
拉延模需要做定期的检查和维护,以减少五金冲压件凸凹的产生并维持稳定状态。通常的做法是用样品检查压边圈的粘合划伤和加工面(凹模圆角、凸模圆角)的情况。
2、剪切模的检查和修正:
剪切工序后五金冲压件出现凸凹的原因是由于剪切过程中产生了铁粉,因此在五金冲压件冲压前必须观察铁粉避免凸凹的发生。
3、适当的机械手速度:
对于半自动的拉延模生产来说,当五金冲压件的拉延凸模在下模位置,机械手速度又很快的时候,毛刺会掉在凸模上部,引起凸凹。为避免这种问题,我们可以在生产前做制件的出料试验,合理设置机械手的速度和出料角度,使它不会碰到制件和下模。
4、检查截断面:截断卷料时,
截断模的磨损和破损会产生很多微小的铁粉附着在刃口上,所以在五金冲压件冲压生产前必须在材料区或者冲压线检查二重截断面,以及时清洗板料去除毛刺。
5、板料清洗装置的检查:
五金冲压件冲压生产前必需同时检查和修整清洗安顿,以使其也许更有效地清洗板料,这也是很需需要的,并且还需留意辊子间隙和清洗油的质量。详细方法是在一块钢板上涂上红色漆后使其颠末清洗安顿,当前检查红漆被撤消的前因形状,假定去除率不达标,则必需检查和修整清洗安顿。清洗油缺少时必需及时削减。
以上关于如何降低五金冲压件凹凸的5大方法,保证产品的质量就总结到这里,所以我们一定要掌握好降低五金冲压件凹凸的5大方法就可以尽可能的避免冲压件凹凸而产生不良品。以上内容就和大家分享到这里,内容仅供大家参考!如果想要了解更多关于五金冲压模具的相关知识,请关注科创五金冲压模具厂家网站(http://www.kcwujin.com/),我们会定期更新内容;如果想要咨询五金冲压模具价格,欢迎来电咨询或者是网站留言,我们会及时与你联系!咨询热线:138-0258-0682